主要产品介绍
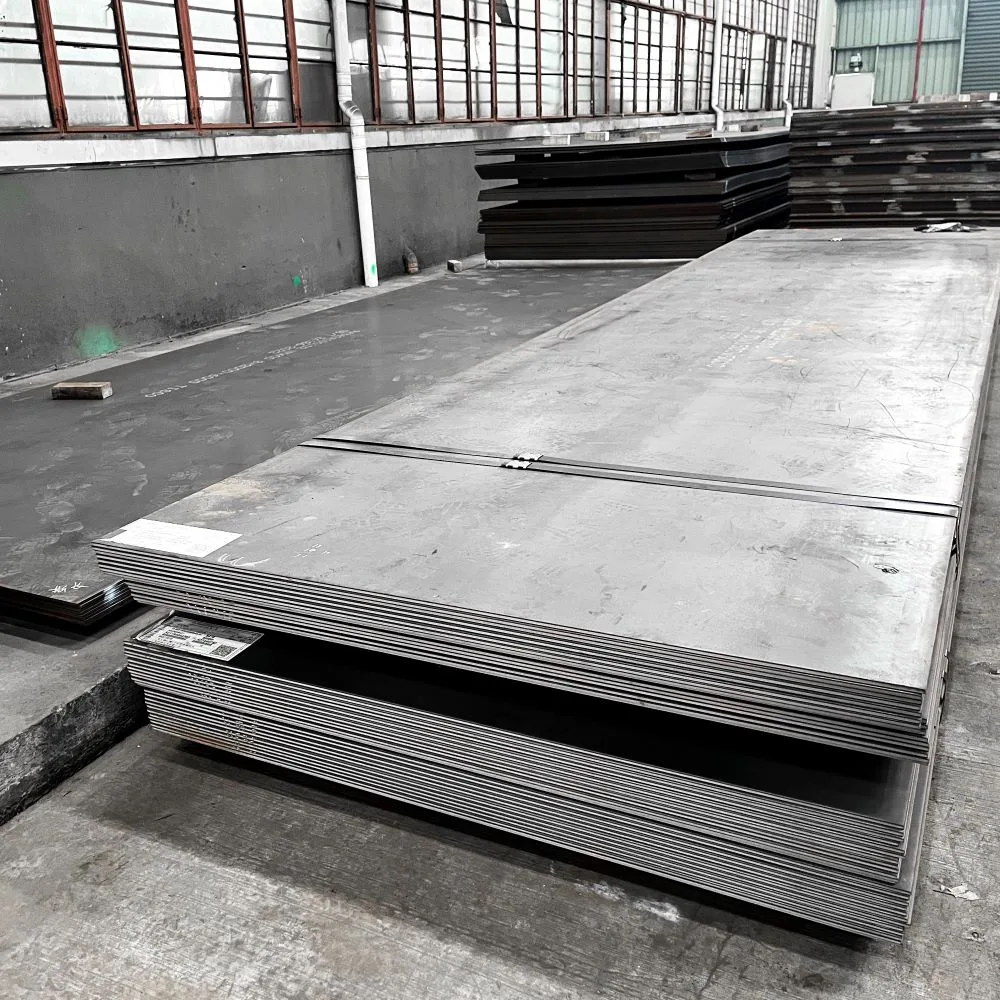
多种可用的等级
共有 9 个等级可供选择:基本系统有 2 个硬度,合金系列有 4 个等级,易焊接有 3 个等级,可以提供可以满意的应用的完整产品线。
基础系列系列
该系列的品牌号组合,主要强势调整其硬度水平,化学成分基本简单,同时限制了其他合金素元的添加加。
合金系列系列
该系列包含有比基本序列更多的合金元素。规格的硬度和低温韧性均得到保证。
简易焊接系列
该系列含有碳和合金元素的限制制剂含量。CEV的价值低于标准系列和合金系列系列,有利于焊接
等级和规格
| Grade | Thickness, mm | Width, mm | Length, mm |
|---|---|---|---|
| B-HARD360A/B (Basic type) | 6-90 | 1300-4200 | 6000-25000 |
| B-HARD360C/D/E (Alloy type) | 6-80 | 1300-4200 | 6000-25000 |
| B-HARD360CFA/B/C/D/E (Easy welding) | 6-20 | 1300-4200 | 6000-25000 |
| B-HARD400A/B (Basic type) | 6-90 | 1300-4200 | 6000-25000 |
| B-HARD400C/D/E (Alloy type) | 6-80 | 1300-4200 | 6000-25000 |
| B-HARD400CFA/B/C/D/E (Easy welding) | 6-20 | 1300-4200 | 6000-25000 |
| B-HARD450A/B/C/D/E (Alloy type) | 6-75 | 1300-4200 | 6000-25000 |
| B-HARD450CFA/B/C/D/E (Easy welding) | 6-20 | 1300-4200 | 6000-25000 |
| B-HARD500A/B/C/D/E (Alloy type) | 6-75 | 1300-4200 | 6000-25000 |
化学成分
| Grade | C | Si | Mn | P | S | Al | Nb | V | Ti | Mo |
|---|---|---|---|---|---|---|---|---|---|---|
| BS600MC, BS600MCK2, BS600MCJ4, BS600MCK4 | 0.12 | 0.5 | 1.9 | 0.02 | 0.01 | 0.015 | 0.09 | 0.2 | 0.22 | 0.5 |
| BS650MC, BS650MCK2, BS650MCJ4, BS650MCK4 | 0.12 | 0.5 | 2 | 0.02 | 0.01 | 0.015 | 0.09 | 0.2 | 0.22 | 0.5 |
| BS700MC, BS700MCK2, BS700MCJ4, BS700MCK4 | 0.12 | 0.5 | 2.1 | 0.025 | 0.01 | 0.015 | 0.09 | 0.2 | 0.22 | 0.5 |
机械特性
| Grade | Yield Strength MPa | Tensile Strength MPa | Elongation A | Bending Test D - Inner Bending Radius, a - Thickness | Impact Strength Charpy V 20 J |
|---|---|---|---|---|---|
| BS1100 D | ≥1100 | ≥1150 | ≥8 | 90°, D=5a | 40J/-20°C |
| BS1100 E | ≥1100 | ≥1150 | ≥8 | 90°, D=5a | 27J/-40°C |
耐心性能
处理方法法
切除方法法
B-HARD 可以很好地使用冷却和热切割 FA 进行切割。冷却方法是无料水射流切割、剪切切、剪切或磨损的料理研磨,而热法是氧气燃料、等离子和激光切割。
| 切割方法 | 切割速度 | 切口 | 热影响区 | 尺寸公差 |
|---|---|---|---|---|
| Abrasive water-jet cutting | 8-150 mm / min | 1-3 mm | 0 mm | ± 0.2 mm |
| Laser cutting | 600-2200 mm / min | < 1 mm | 0.4-3 mm | ± 0.2 mm |
| Plasma cutting | 1200-6000 mm / min | 2-4 mm | 2-5 mm | ± 1.0 mm |
| Gas cutting | 150-700 mm / min | 2-5 mm | 4-10 mm | ± 2.0 mm |
剪毛
请注意,我们的建议仅限于设置一般性建议。实际上,选择是由于机器人稳定性和刀片状况不确定的。
刀片: 刀片应坚硬而有利,边缘略略圆形。
清关: 这是取消 “好结果” 的最重要参数。年龄抗拉强度的增强,应增加移动叶片和静止叶片之间的间隔。间不正确,确诊会导致 Surface 剪辑不良,并可能在随机后接或曲板材材出现开裂。
前角度: 前角越大,剪切力越低,尽管板材材侧向滑动或被剪辑变形(曲子)的板块的风险更大。通常,在剪切高强度板时,应增加前角度。
剪辑切力:对于给定的前角度,剪辑切力板强度的增量和线性增强。
氧气燃料切割
预热
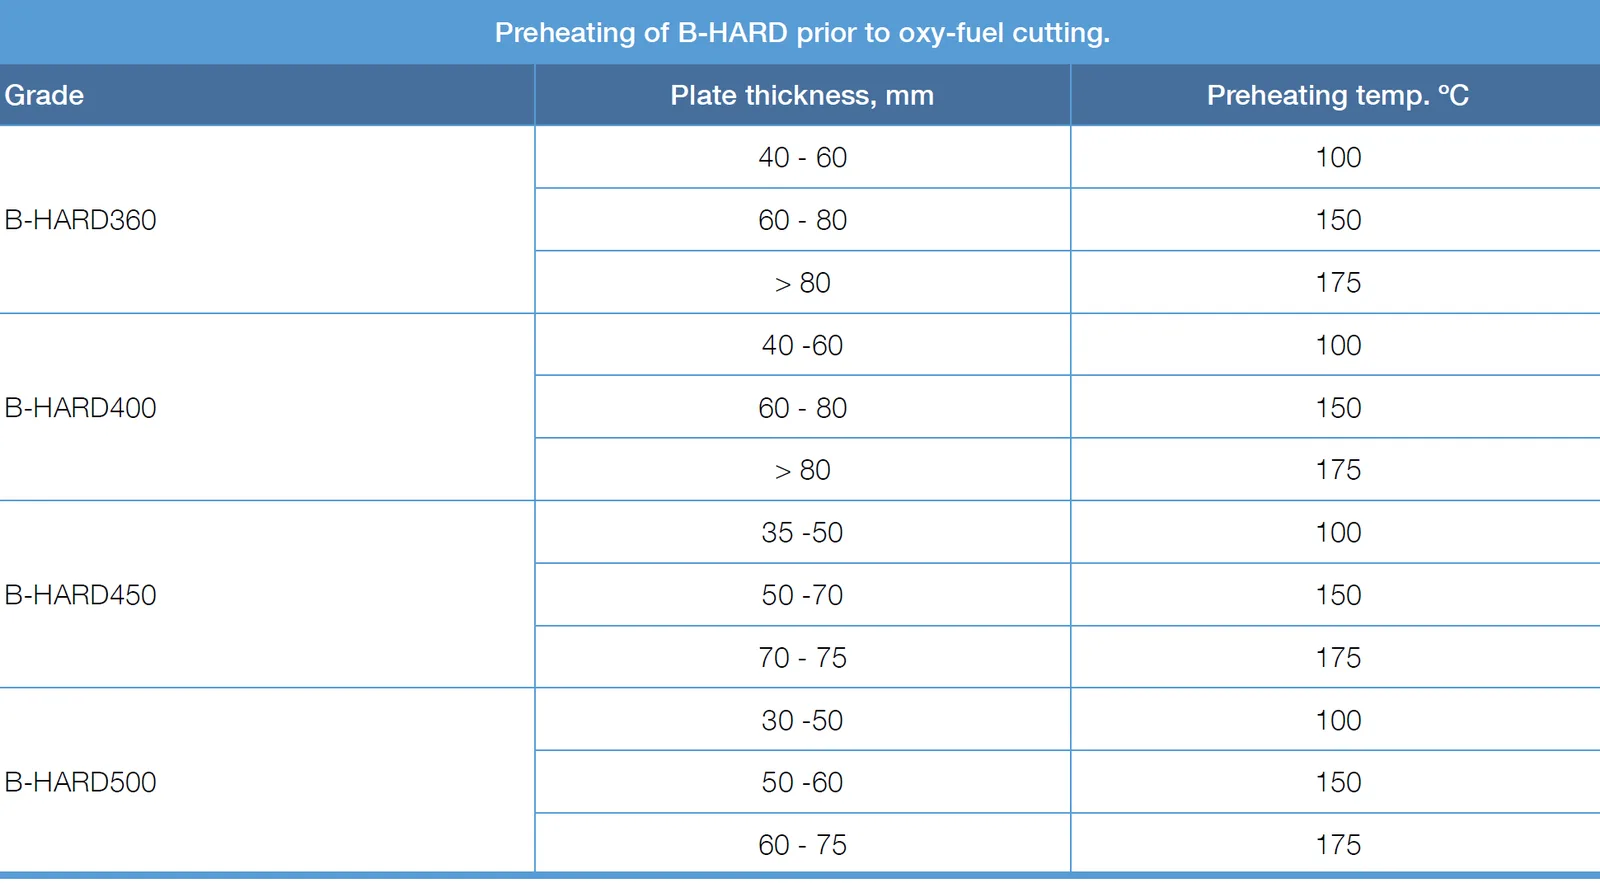
在切碎之处进行预言是消除切尔开启风险的最佳方法方法。最常用的是氧气燃料切割前进行预热。预计热温度取消决于钢材等级和板材材厚度。
等离子切割
| 厚度 | 电流 | 涡流环 | PG2(压力:bar) | WG(压力:bar) | 电压(V) | 切割速度(mm/min) | |
|---|---|---|---|---|---|---|---|
| 切割气体(O2) | 压缩空气 | 氮气 | |||||
| 300A | V4345 | 7.4 | 2.5 | 128 | 5000 | ||
| 10 | 300A | V4345 | 7.4 | 2.5 | 125 | 4100 | |
| 12 | 300A | V4345 | 7.2 | 1.5 | 128 | 3800 | |
| 15 | 300A | V4345 | 7.2 | 1.5 | 132 | 3200 | |
| 20 | 300A | V4345 | 7.2 | 2.5 | 140 | 2000 | |
| 25 | 300A | V4345 | 7.4 | 2.5 | 143 | 1500 | |
| 30 | 300A | V4345 | 6.8 | 2.5 | 145 | 1200 | |
| 40 | 300A | V4345 | 7.2 | 1.5 | 153 | 700 | |
| 50 | 300A | V4345 | 5.7 | 2.2 | 157 | 450 | |
| 60 | 300A | V4345 | 5.7 | 2.2 | 166 | 270 | |
| 75 | 300A | V4345 | 5.7 | 2.2 | 187 | ||
曲
曲结果取消了许多因子,我们在此将这些因素分为三个标题:板材、工具和程序。
| 牌号 | 厚度,mm | 直角方向(R) | 直角方向(W) |
|---|---|---|---|
| B-HARD360 | t<8 | R≥2.5t | W≥8.5t |
| t=8-<20 | R≥3t | W≥10t | |
| t≥20 | R≥4.5t | W≥12t | |
| B-HARD400 | t<8 | R≥2.5t | W≥8.5t |
| t=8-<20 | R≥3t | W≥10t | |
| t≥20 | R≥4.5t | W≥12t | |
| B-HARD450 | t<8 | R≥3.5t | W≥10t |
| t=8-<20 | R≥4t | W≥10t | |
| t≥20 | R≥5t | W≥12t | |
| B-HARD500 | t<8 | R≥4t | W≥10t |
| t=8-<20 | R≥5t | W≥12t | |
| t≥20 | R≥7t | W≥16t |
焊接
| 牌号 | CEV(%) | 焊接方法 | 预热温度 | 焊接材料 |
|---|---|---|---|---|
| B-HARD360 (Basic type, Alloy type, Easy welding) | 0.45-0.58 | GMAW | 6-30mm 100℃ >30-50mm 150℃ >50-90mm 200℃ | 70-100kg |
| B-HARD400 (Basic type, Alloy type, Easy welding) | 0.48-0.60 | GMAW | 6-30mm 100℃ >30-50mm 150℃ >50-90mm 200℃ | 70-100kg |
| B-HARD450 (Alloy type, Easy welding) | 0.55-0.65 | GMAW | 6-30mm 150℃ >30-75mm 200℃ | 70-100kg |
| B-HARD500 (Alloy type) | 0.60-0.70 | GMAW | 6-30mm 180℃ >30-60mm 200℃ | 70-100kg |
| 牌号 | 厚度(mm) | 焊丝直径(mm) | 电流(A) | 电压(V) | 焊接速度(mm/s) | 道间温度(℃) | 保护气体 | 热输入(kJ/mm) |
|---|---|---|---|---|---|---|---|---|
| B-HARD360 (Basic type, Alloy type, Easy welding) | 6-90 | Φ1.2/1.6 | 150-350 | 20-35 | 5-10 | ≤200 | 80%Ar+20%CO2 | ≤1.5 |
| B-HARD400 (Basic type, Alloy type, Easy welding) | 6-90 | Φ1.2/1.6 | 160-320 | 20-35 | 5-10 | ≤200 | 80%Ar+20%CO2 | ≤1.5 |
| B-HARD450 (Alloy type, Easy welding) | 6-75 | Φ1.2/1.6 | 160-320 | 20-35 | 5-10 | ≤200 | 80%Ar+20%CO2 | ≤1.5 |
| B-HARD500 (Alloy type) | 6-75 | Φ1.2/1.6 | 160-360 | 20-35 | 5-10 | ≤200 | 80%Ar+20%CO2 | ≤1.5 |